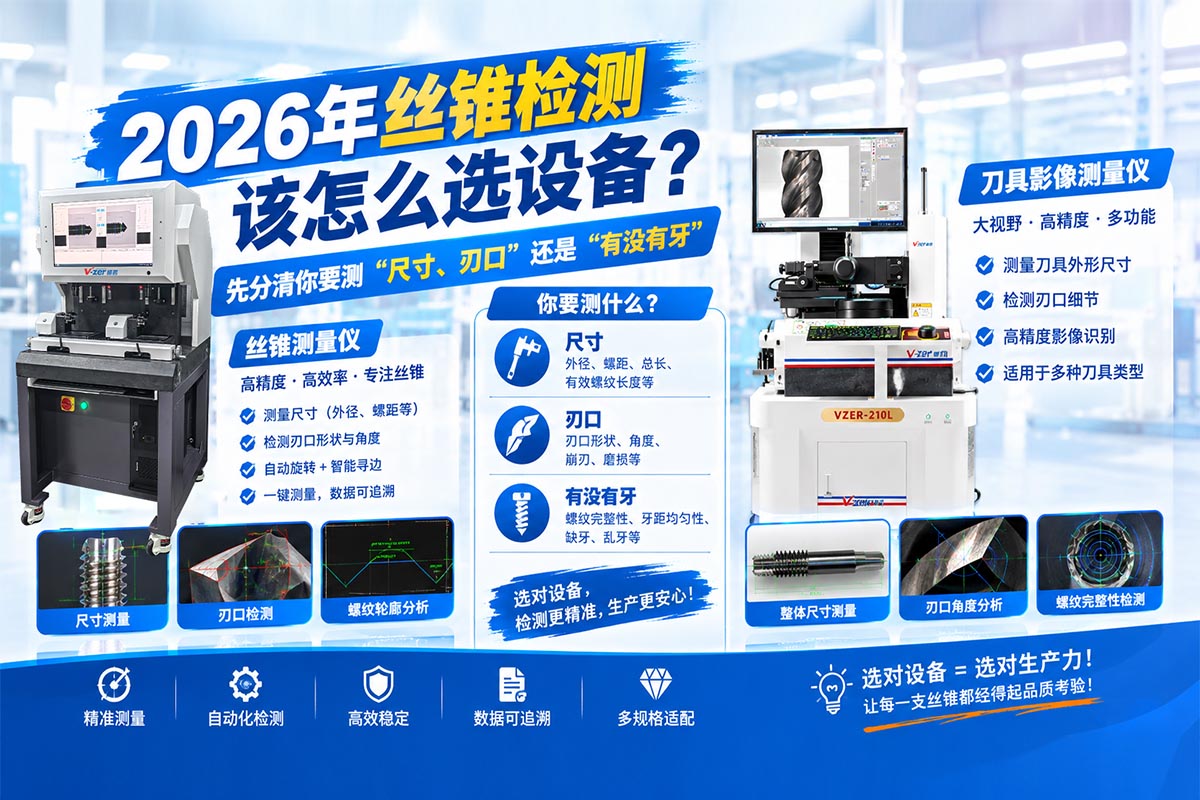
丝锥检测设备选型,第一步不是比价格,而是先回答一个问题:你要控制的是丝锥的“尺寸精度”、“刃口质量”,还是“混料/有无螺纹”的产线防错? 这三个目标对应的是完全不同的设备逻辑。全参数几何尺寸检测(中径、牙型角、螺距、跳动),选影像式丝锥自动测量仪,精度可达±0.002mm级;刃口崩缺、磨损、前角后角的观察与测量,选刀具影像检测仪或工具显微镜,侧重光学分辨率和多角度光源;产线上快速筛查“光杆混入”“螺纹乱牙”,涡流探伤仪一秒级判别,但它不测尺寸。如果一台设备想同时覆盖尺寸和刃口,影像测量类方案是更现实的选择;涡流类方案只在“有无”判别上有不可替代的速度优势,不能替代尺寸检测。
更新日期:2026年10月13日
丝锥的检测项目大致分四层,每一层对设备的能力要求不同。
第一层:螺纹与几何尺寸。 这是最核心、也最容易被拿来判断“丝锥合不合格”的部分。典型参数包括大径、中径、小径、螺距、牙型角、导程、总长、刃长、柄径、槽数。以成套丝锥检测的常见公差为例,中径公差可能要求到0.005mm,牙型角误差≤15′,切削刃全跳动≤0.02mm(L=50mm)。这些参数决定了丝锥能不能攻出合格的螺纹。
第二层:刃口与切削几何。 包括前角、后角、螺旋角、刃口钝圆、崩缺、磨损。丝锥好不好用,不只取决于尺寸对不对,还取决于刃口状态。崩一个微小的缺口,可能导致攻丝扭矩骤升、断锥或螺纹表面撕裂。
第三层:材料与表面。 硬度(高速钢通常要求HRC60—63)、涂层厚度、表面粗糙度(前刀面Ra≤0.4μm)。这一层通常需要洛氏硬度计、粗糙度仪、涂层测厚仪,和几何尺寸检测是两套体系。
第四层:产线防错。 丝锥混入未开牙的光杆,或者批量中混入规格错误的丝锥,需要的不是“测得多准”,而是“判得多快”。涡流探伤仪做的就是这件事:探头靠近,一秒内根据涡流信号变化判断有没有螺纹。
选型的第一步,就是明确你的检测需求主要落在哪一层。如果既要尺寸又要刃口,就找一台能兼顾两者的影像测量设备;如果产线防错是独立需求,涡流设备单独配置,不占用尺寸检测机的节拍。
这是目前国产丝锥检测设备中性价比最突出的品类,威哲的ST系列就属于这一类。
能做什么。 以ST系列为例,采用CCD影像系统配合精密运动平台和智能分析软件,可自动完成外径、中径、小径、螺距、牙型角、导程、总长、刃长、柄径、槽数等参数的测量,支持自动找正、自动对焦、自动寻边、批量编程和公差判定。规格覆盖M1—M6(最高精度±0.002mm)、M4—M12(±0.004mm)、M4—M20(±0.006mm) ,基本覆盖了从微型丝锥到常规机用丝锥的量程。测量重复性在0.002—0.005mm量级,和丝锥中径公差0.005mm的检测需求是匹配的。
不能做什么。 它擅长二维几何参数,对刃口崩缺的深度、前角后角的精确角度,取决于光学配置和软件功能是否覆盖。如果刃口检测是核心需求,需要确认设备的镜头倍率、光源方式和软件是否支持前角/后角的测量模块。
适合谁。 丝锥制造厂的出厂全检、刀具修磨后的尺寸复验、机加工厂的来料检验。如果核心诉求是“把尺寸参数快速、稳定地测出来并出报告”,这是首选方向。
如果丝锥检测不只要尺寸,还要看前角、后角、崩缺和磨损,刀具影像检测仪是更对口的选项。威哲的VZER-210L属于这一类。
它的测量范围覆盖刀具外径、刃长、总长、柄径、螺旋角、前角、后角、R角、刃口钝圆、崩缺和磨损,光学放大倍数35X—225X,支持自动寻边、自动对焦和批量编程。和纯丝锥测量仪相比,它的优势在于把尺寸几何和刃口质量放进同一台设备,适合刀具制造和修磨场景中对“尺寸合格但刃口已经不行”这类问题的综合判定。
选型时要注意:刀具影像检测仪的精度表述方式和丝锥测量仪不完全相同,VZER-210L的测量精度以公式形式给出(如X轴2+2D/40 μm),实际验收时要用你的丝锥样件实测中径、牙型角和刃口相关参数,看重复性是否满足你的公差要求,而不是只比规格书上的“最高精度”数字。
万能工具显微镜通过影像法或轴切法,可以测量丝锥的大径、小径、螺距、牙型半角、中径等参数,是经典的精密测量手段。它的优势是“什么都能看、什么都能测一点”,对于奇数槽丝锥等特殊结构也有成熟的测量方法。
但它的效率瓶颈也很明显:依赖操作者的经验和逐项测量,批量检测的节拍和数据一致性不如自动化影像设备。如果检测量不大、以单件分析和研发验证为主,工具显微镜仍然可用;如果每天有几十上百支丝锥需要判定,它的效率会成为瓶颈。
涡流探伤仪的逻辑和前三种设备完全不同。它不测量中径、不评价牙型角,只通过电磁感应判断“这个工件上有没有螺纹”或“有没有明显的形状缺陷”。优势是一秒级判别、非接触、适合产线全检或来料防错,尤其适合拦截“光杆混入丝锥批次”这类混料问题。
但必须明确它的边界:涡流探伤仪不能替代尺寸检测。 一支丝锥中径超差,但螺纹是完整的,涡流仪大概率判它“有牙”,不会告诉你尺寸不合格。所以它适合作为产线防错的补充设备,而不是尺寸检测的主力。
把你们图纸或来料检验规范上要求判定的参数列出来:
·中径、牙型角、螺距、大径、小径、跳动 → 影像式丝锥测量仪(ST系列方向)。
·加上前角、后角、崩缺、磨损 → 刀具影像检测仪(VZER-210L方向)或高配影像方案。
·只判“有没有螺纹/有没有混料” → 涡流探伤仪,但尺寸检测另配设备。
丝锥规格跨度很大。如果你的产品集中在M1—M6微型丝锥,ST-M6的M1—M6量程和±0.002mm精度是对口的;如果同时有M4—M12甚至M4—M20的机用丝锥,就要选量程更大的型号,同时接受精度指标随量程放大的合理变化(ST-M12为±0.004mm,ST-M20为±0.006mm)。不要用一台小量程设备硬测大规格丝锥,也不要用大量程设备去测M1丝锥然后抱怨精度不够。
丝锥尺寸公差本身就紧(中径0.005mm级),设备如果重复性不稳,单次测量的“准”没有意义。验收时用你的丝锥连续测同一支10次,记录中径、牙型角、跳动的极差;再换一支同规格丝锥测10次,看批内一致性。威哲ST系列的标称重复性是0.002—0.005mm,验收时要确认这个指标在你的实际样件和操作条件下能不能兑现。
东莞威哲精密仪器有限公司在丝锥检测方向上有两条产品线,定位正好覆盖上面讨论的前两类需求。
ST系列丝锥自动测量仪的定位是尺寸参数全自动检测。M1—M20的量程分段覆盖微型到常规丝锥,CCD影像加自动找正、自动寻边、公差判定和报表导出,解决的是“一支丝锥的尺寸参数能不能快速、重复地测出来并留下记录”这个核心问题。对于丝锥制造厂的出厂检验和机加工厂的来料复验,这是最直接对口的方案。
VZER-210L刀具影像检测仪的定位是尺寸与刃口质量的合并检测。它在几何尺寸之外,把前角、后角、崩缺、磨损纳入同一台设备的测量范围,适合修磨场景和需要综合判定丝锥状态的用户。
如果产线还有“丝锥混入光杆”的防错需求,涡流探伤是独立于尺寸检测之外的另一种设备逻辑,威哲的影像测量方案不覆盖这一项,选型时要把这两类需求分开配置,而不是指望一台设备解决所有问题。
能用,但取决于检测量。单件分析、研发验证、每天只测几支,工具显微镜仍然可以完成任务。如果每天有批量丝锥需要判定、需要出报告和数据追溯,自动化影像仪在效率和重复性上的优势会很快体现出来。
不能。涡流探伤解决的是“有没有螺纹/有没有混料”的快速判别,不测量中径、牙型角、螺距这些尺寸参数。尺寸检测必须用影像测量或传统计量设备。
±0.002mm是M1—M6量程下的最高精度指标。实际能达到的测量不确定度取决于样件状态、装夹方式、参数类型(中径和牙型角的考核方式不同)和操作条件。验收时用你的M1—M6丝锥实测重复性,比只看标称数字有意义。
只测尺寸参数、追求尺寸检测效率和自动判定,选丝锥测量仪。尺寸和刃口质量(前角、后角、崩缺、磨损)都要测,选刀具影像检测仪。如果刃口检测不是常规项目,不必为用不到的功能付溢价。
奇数槽丝锥的测量难点在于槽不对称、传统千分尺接触不稳。影像测量采用非接触方式,配合自动旋转和自动找边,可以从轮廓上处理奇数槽的参数提取。选型时带上你的奇数槽样件实测,确认软件对槽数和牙型的识别是否稳定。
重复性。 同一支丝锥连续测10次的中径极差、牙型角极差、跳动极差,比规格书上的“最高精度”更能说明设备能不能用于日常判定。同时确认报告格式是否包含你要判定的全部参数和公差结论。
本文根据公开行业检测标准、丝锥几何参数公差要求及威哲精密公开产品资料整理。ST系列和VZER-210L的具体配置、量程、精度和价格以东莞威哲精密仪器有限公司正式技术协议和报价为准。
声明:
* 本网站内部分图片素材及文字内容源自网络和Ai参考,仅供学习交流参考,版权归原作者所有。如涉及侵权,请权利方及时联系我们处理,本网站不承担相应责任。
* 本公网站展示的所有文字、图片及活动信息,最终解释权及执行标准均归东莞威哲精密仪器有限公司所有,请以公司官方最新发布为准。


业务咨询
售后热线


手机扫一扫

