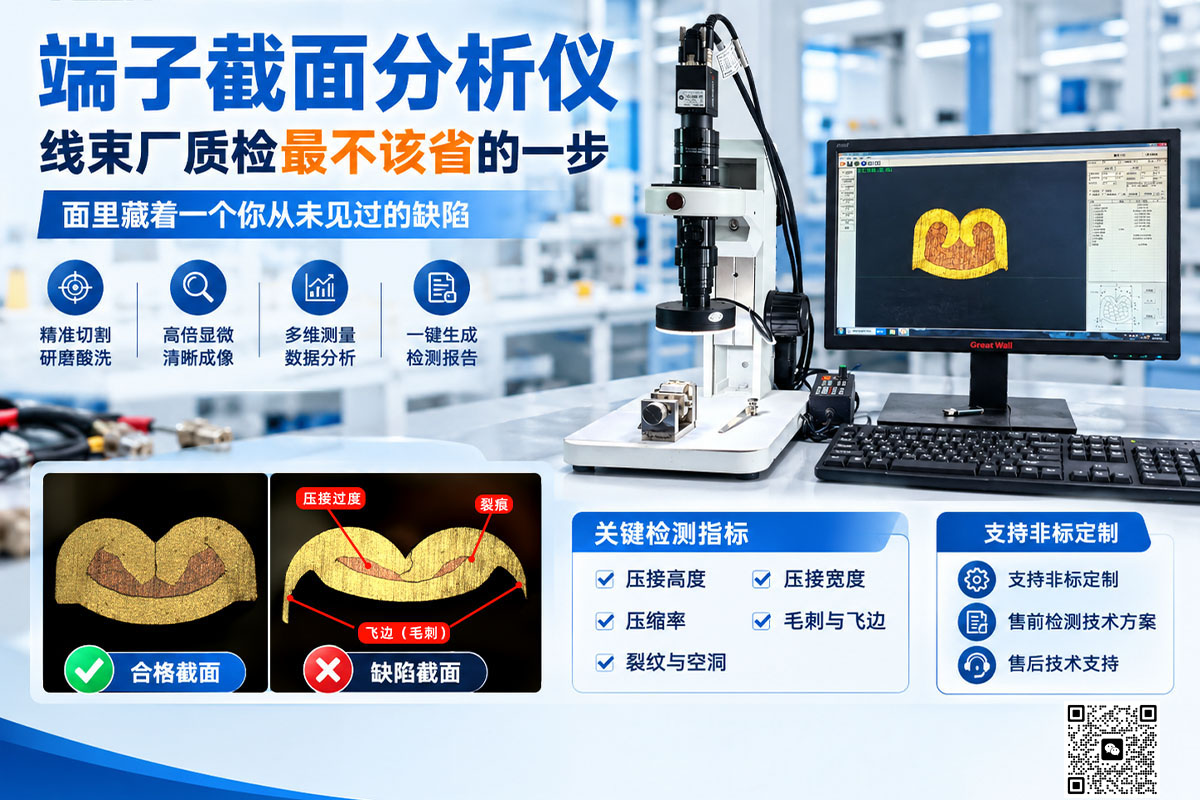
端子压接好不好,光看外表没用——这个“切片CT”能一眼看穿内部缺陷。做线束的同行都知道,端子压接是线束生产中最关键的一道工序。压接好了,后面的拉力、插拔力、导通、电压降这些测试,大概率都能过。压接不好,后面再怎么测都是徒劳,问题迟早会暴露。
但问题来了:你怎么判断一个端子压接得好不好?
很多厂的做法是:目视检查。老师傅拿起来看一看,压接位置对不对,外观有没有裂纹,觉得差不多就放行了。
再好一点的厂,会加上拉力测试,拉一拉看力值达标就判合格。
这两种方法有没有用?有用。够不够?远远不够。
因为端子压接的真正秘密,不在外表,而在截面里面。
要理解截面分析的意义,得先搞懂压接到底在干什么。
端子压接,不是简单地把导线塞进端子筒里夹紧。它的目标,是通过模具施加的巨大压力,让端子铜材和导线铜丝之间发生塑性变形,两种金属表面在高压下紧密贴合,形成一种接近“冷焊”的微观结合。
好的压接,截面应该是这样的:导线铜丝被挤压成蜂窝状的多边形结构,丝与丝之间几乎没有空隙,端子内壁和导线之间也没有肉眼可见的缝隙。电流可以从端子顺畅地流向每一根铜丝,接触电阻极小。
坏的压接呢?外表可能看着挺好,但切开一看:里面有空洞、铜丝排列松散、端子材料开裂、压接高度不对、导线被过度压缩导致有效截面积减小。
这些内部缺陷,外观检查看不见,拉力测试也可能因为力值暂时达标而被漏掉。但它们在通电、振动、温度变化的作用下,会慢慢恶化,最终变成接触不良、端子发热,甚至烧车。
截面分析,就是给端子做一次破坏性的“CT扫描”,让它内部的压接质量无处遁形。
一台专业的端子截面分析仪,通常包含切割、研磨、酸洗、显微成像这几个步骤。把端子切开、磨平、腐蚀处理后,在高倍镜头下观察,主要看以下几个关键指标:
压接高度
这是最基本的指标。压接高度指的是压接区域端子材料的残余厚度。每一款端子和线径的组合,供应商都会给出一个标准的压接高度范围。太高了,导线压不紧;太低了,导线被过度压缩,铜丝可能被压断,有效导电截面积反而变小。
2. 压接宽度
压接宽度是压接区域在水平方向上的延展尺寸。它和压接高度是联动的,一起决定了压接的压缩比。宽度不对,往往意味着模具选错了或者模具磨损了。
3. 压缩率
压缩率 =(压接前导线截面积 - 压接后铜丝总截面积)/ 压接前导线截面积 × 100%。这是衡量压接致密程度的核心指标。压缩率太低,导线铜丝之间空隙大,接触电阻大;压缩率太高,铜丝受损,机械强度下降。不同的标准对压缩率有不同的推荐范围,通常落在10%-20%之间比较理想。
4. 毛刺与飞边
压接过程中,模具间隙处可能会挤出薄薄的铜皮,这就是飞边。飞边如果过大,可能会在端子插入连接器塑壳时卡住,或者在使用中脱落造成短路。截面分析可以精确测量飞边的高度和宽度,看是否在允许范围内。
5. 裂纹与空洞
这是最致命的缺陷。压接区如果出现裂纹,说明模具压力过大或材料延展性不足,裂纹会在振动和热胀冷缩中不断扩大。空洞则代表铜丝之间或铜丝与端子内壁之间没有压实,是未来接触不良和发热的温床。
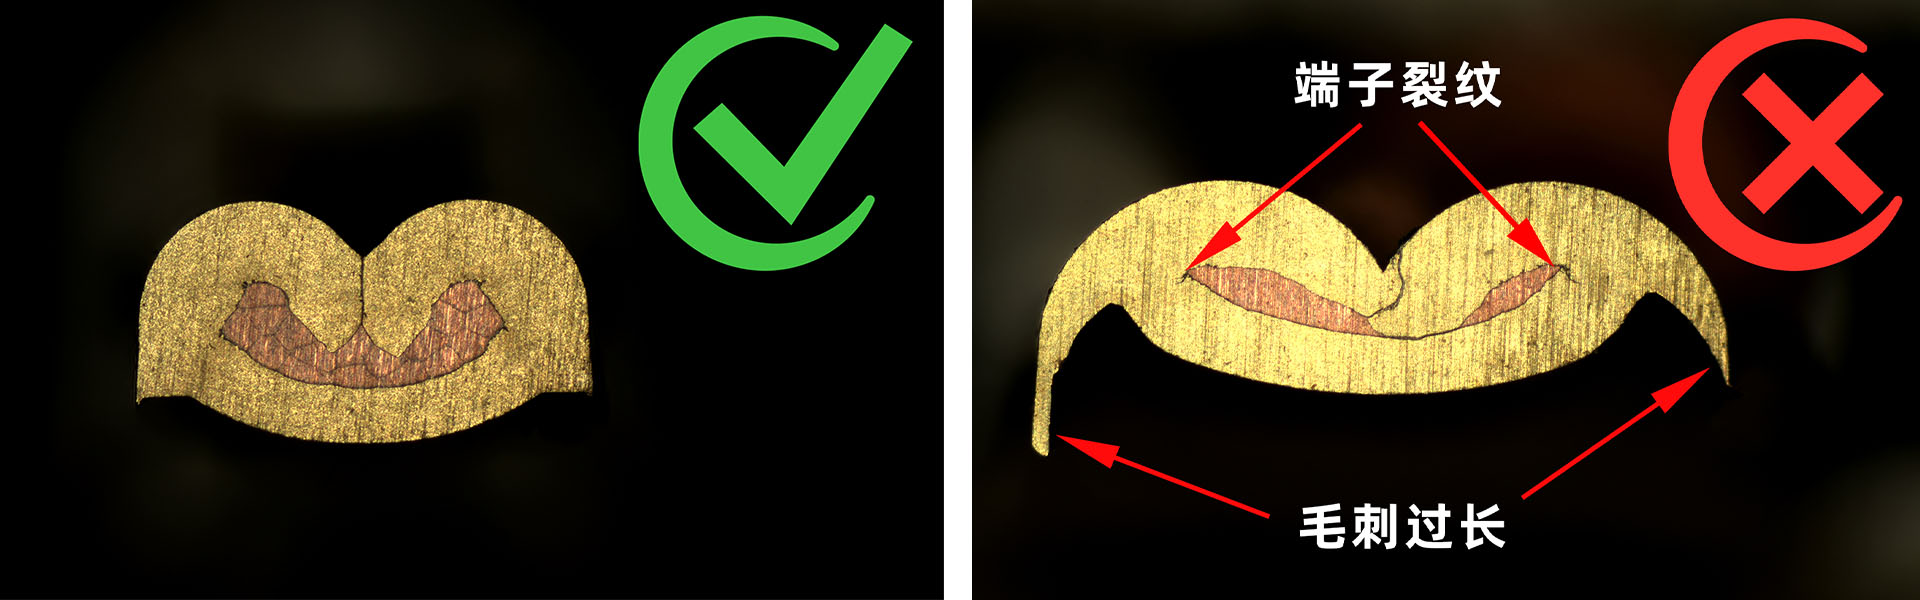
(端子截面分析显微成像对比图)
这是很多品控的困惑:截面看着挺好,拉力一拉,导线滑脱了。或者反过来,拉力值合格,切开来一看,里面一塌糊涂。
原因在于,截面分析和拉力测试,评估的是压接质量的两个不同维度。
截面分析看的是“微观结合状态”——铜丝之间压得密不密实、有没有裂纹和空洞、压缩率合不合理。它回答的问题是:这个压接在微观上是不是一个好的冷焊结合。
拉力测试看的是“宏观机械锁紧力”——端子对导线的夹持力够不够大。它回答的问题是:这个压接能不能扛住机械外力。
两者是互补关系,不能互相替代。理想状态是:截面漂亮,拉力也漂亮。如果出现截面好但拉力差,很可能是压接高度偏上限、锁紧力偏弱;如果截面差但拉力合格,可能力值刚好踩线,但长期可靠性非常可疑。
所以,真正严谨的端子质量判定,必须是截面分析+拉力测试双保险。
坑一:切割位置不对截面分析必须切在压接区的正确位置上。切偏了,看到的根本不是真实的压接状态。通常要求切在压接筒的中央位置,这个位置是压接最充分、最具代表性的区域。切的时候要垂直切断,不能歪斜,否则显微图像中的尺寸测量就全乱套了。
坑二:研磨和酸洗不当切断后,截面是粗糙的,需要研磨抛光才能看清微观结构。研磨不到位,表面划痕会干扰观察。酸洗是为了去除研磨产生的表面涂抹层,让铜丝的边界和空隙清晰显现。酸洗时间不够,图像模糊;酸洗过度,会腐蚀出假象。每一步都需要标准化操作,才能保证图像的真实性和可对比性。
坑三:只看图像,不做量化测量有些品控把端子切开来,在镜头下看一眼,觉得“还行”就过了。这是截面分析最大的浪费。合格的截面分析,必须对压接高度、宽度、飞边尺寸、压缩率进行量化测量,和标准值对比,形成检测报告。没有量化数据的截面分析,和目视检查没有本质区别。
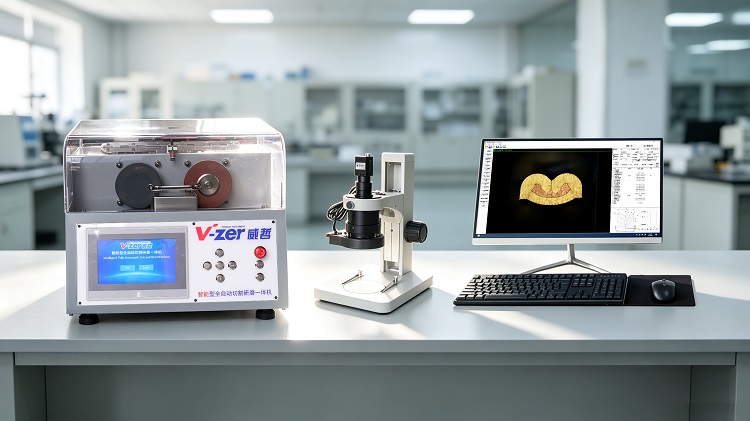
(端子截面分析仪实拍图)
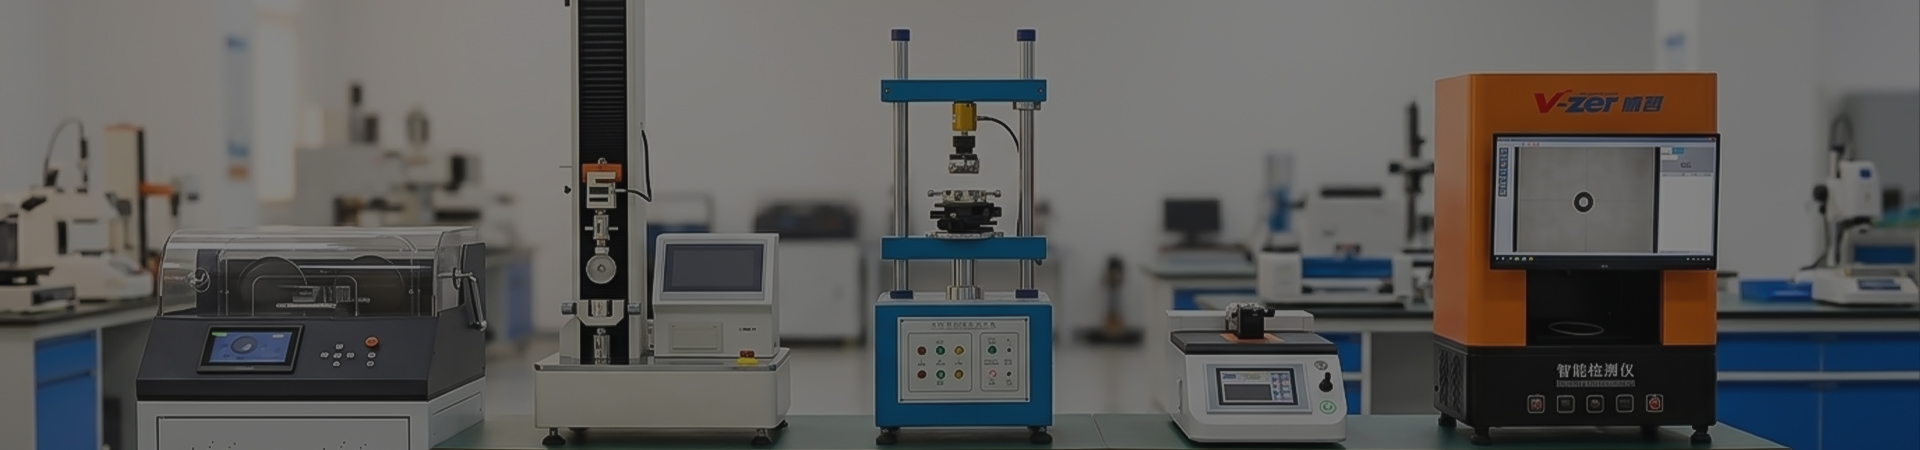
我们威哲精密仪器的端子截面分析仪,从切割、研磨、酸洗到显微成像和自动测量,全套工序集成在一台设备上。软件内置了压接高度、宽度、压缩率、飞边等自动测量功能,并能一键生成检测报告,把截面分析从“凭经验看”变成“靠数据判”。
很多线束厂把截面分析当成“有客户审核才做一次”的面子工程。
但真正懂行的品控知道,截面分析是端子压接质量最根本的保障手段。没有它,你永远不知道那些外表光鲜的端子里面,到底藏了多少隐患。
线束质量管控,第一步就应该是截面分析。压接对了,后面的拉力、电压降、温升才有意义。第一步就错了,后面全是在给缺陷打补丁。
声明:
* 本网站内部分图片素材及文字内容源自网络和Ai参考,仅供学习交流参考,版权归原作者所有。如涉及侵权,请权利方及时联系我们处理,本网站不承担相应责任。
* 本公网站展示的所有文字、图片及活动信息,最终解释权及执行标准均归东莞威哲精密仪器有限公司所有,请以公司官方最新发布为准。


业务咨询
售后热线


手机扫一扫

