⚠️重要科普提示
本文出现的压缩比、压缩率为科普通俗自定义公式,与 VW 60330、USCAR‑21 汽车行业标准中的同名术语不完全等同。文中 10‑20%、85‑95% 为科普模型下的经验示例。
正式检测报告、主机厂客户审核、工艺文件编制,请严格采用客户指定标准、端子原厂规格书原文。
压缩比和压缩率是不是一个东西?平时听老师傅说端子截面分析仪要看“压缩率”,但标准又写“压缩比”,到底有没有区别?
接下来,就把这两个概念放在一起讲清楚。它们有关系,但不是一回事。用错了,轻则数据混乱,重则误判压接质量。
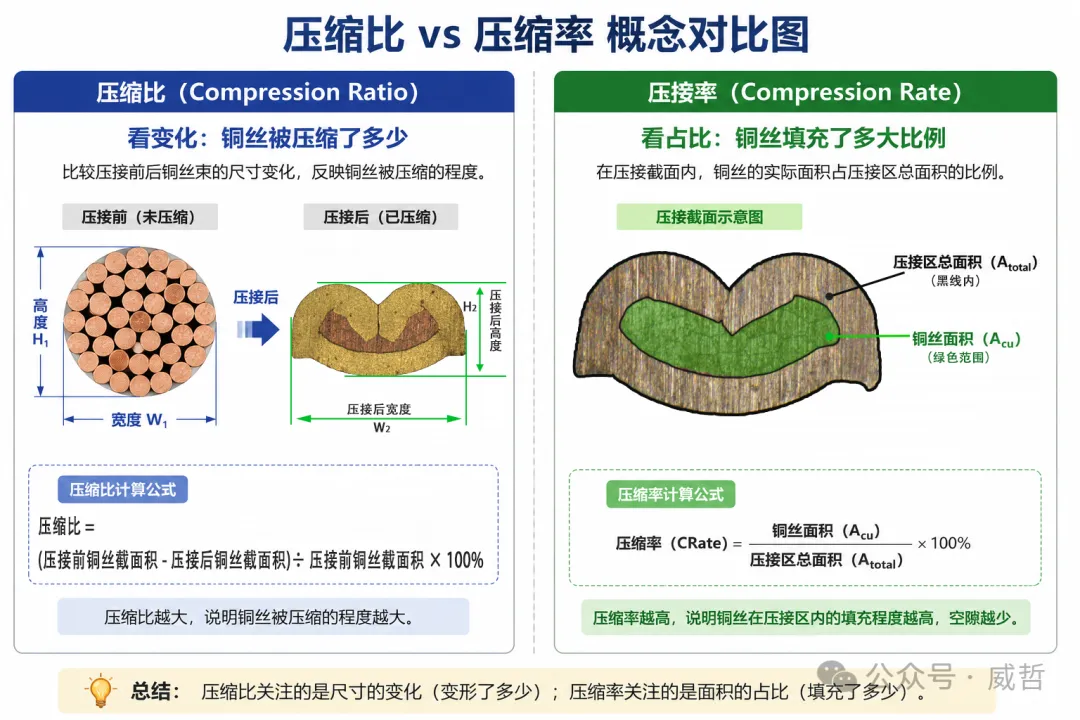
压缩比,上期讲过,公式是:
压缩比 = (压接前铜丝截面积 - 压接后铜丝截面积) ÷ 压接前铜丝截面积 × 100%
它衡量的是:铜丝被压缩了多少。 数值越大,铜丝被压得越密实。
压缩率,公式不同:
压缩率 = 压接后铜丝截面积 ÷ 压接后压接区内部总面积 × 100%
这个公式里,“压接后压接区内部总面积”指的是端子压接筒内壁所包围的那一整块区域的面积。压缩率衡量的是:在这个压接区域内,铜丝占了多大比例的空间。
用大白话说:
压缩比告诉你,铜丝从原来那么大,被压到了多小。
压缩率告诉你,在端子的肚子里,铜丝占了多少地方,剩下的是空隙。
因为它们的用途不同。
压缩比,关注的是“致密程度”。 压缩比不够,铜丝之间没压实,接触电阻偏大。它直接反映压接模具把铜丝压得有多实,和压接高度强相关。
压缩率,关注的是“填充程度”。 压缩率太低,说明压接筒内空隙太大,可能是导线规格选小了,或者端子型号选大了,端子和导线不匹配。压缩率太高,说明铜丝把压接筒塞得太满,可能导致压接时端子材料过度膨胀甚至开裂。
举一个场景帮你理解区别:
一个端子的压接比合格,但压缩率偏低,说明什么?铜丝本身被压得很密实,但端子选大了,铜丝没填满。电流主要靠端子内壁和铜丝的接触面传导,填充不满意味着有效接触面积偏小,长期可靠性存疑。
反过来,压缩率合格但压缩比偏低,说明什么?铜丝填满了端子肚子,但铜丝之间不够密实。大电流下内部接触电阻偏大,发热风险高。
两个指标一起看,才能全面判断压接质量。
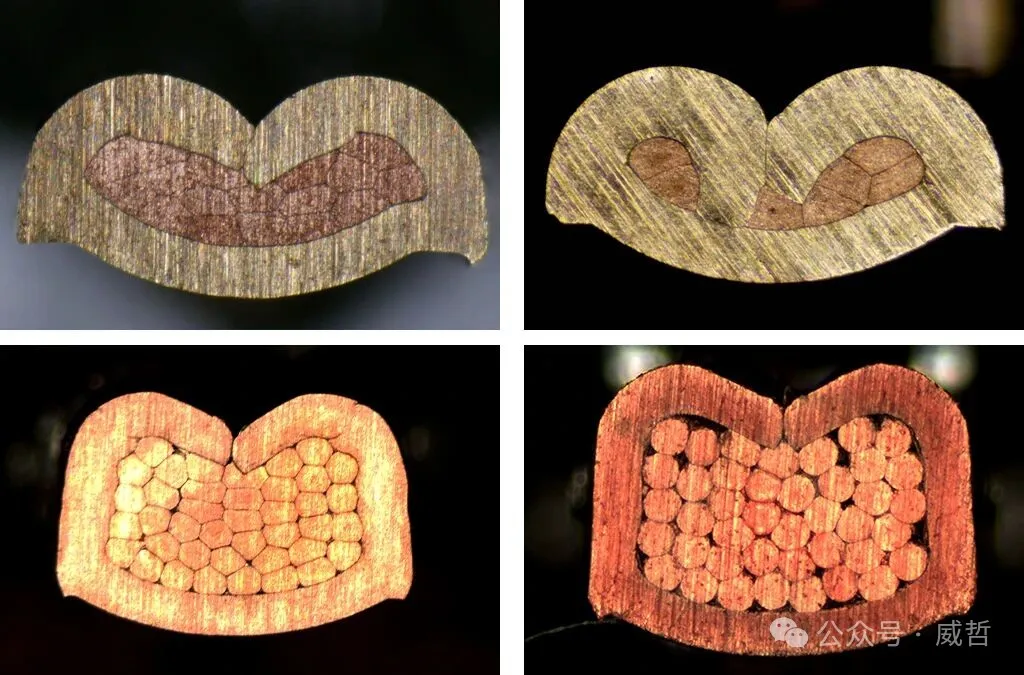
在本文这套通俗定义下,压缩比的工程经验参考范围:10%‑20%。具体以端子供应商规格书为准。
压缩率通常没有像压缩比那样统一的百分比标准,因为不同端子结构差异大。在本文这套通俗定义下,行业实践经验中压缩率一般参考 85%‑95%。低于 85% 说明空隙偏大,高于 95% 存在过压风险;实际限值需遵从端子规格书。
这两个数值的适用标准和场景不同,需结合产品要求来判定。
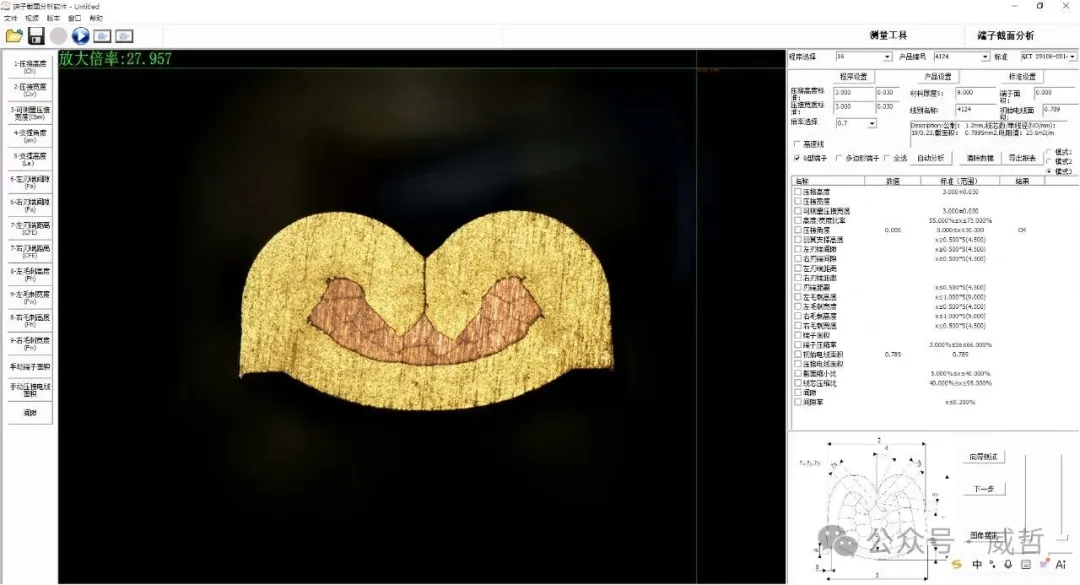
压缩比的测量:需要对比压接前后的铜丝截面积。压接前截面积是理论值,压接后截面积靠截面分析软件自动圈出每根铜丝轮廓并求和得出。
压缩率的测量:需要截面分析软件同时圈出两个区域——压接后所有铜丝的总截面积,以及压接筒内壁包围的总面积。用前者除以后者,得出百分比。
两者都依赖截面分析仪。手动操作,工作量大且精度无法保证。
压缩比看的是铜丝被压得有多密实,关注的是压接模具的闭合程度。
压缩率看的是铜丝在端子里填充得有多满,关注的是端子和导线的匹配程度。
一个看“压得紧不紧”,一个看“配得对不对”。两个都好,才是真的好。
声明:
* 本网站内部分图片素材及文字内容源自网络和Ai参考,仅供学习交流参考,版权归原作者所有。如涉及侵权,请权利方及时联系我们处理,本网站不承担相应责任。
* 本公网站展示的所有文字、图片及活动信息,最终解释权及执行标准均归东莞威哲精密仪器有限公司所有,请以公司官方最新发布为准。


业务咨询
售后热线


手机扫一扫

