做线束品控的朋友,一定对这个场景不陌生:产线上抽检端子压接质量,拿去拉力机上拉一下,力值显示合格,数据报表漂漂亮亮。结果货发出去,客户那边还是投诉——端子松脱、接触不良。
问题出在哪?
很多同行第一时间会怀疑:是不是拉力机不准?是不是标准套错了?
但其,有一个更根本的问题,被大多数人忽略了。今天,我们不谈设备,就专门聊聊拉力测试中那个决定“真合格”还是“假合格”的关键因素。
先看两张图。
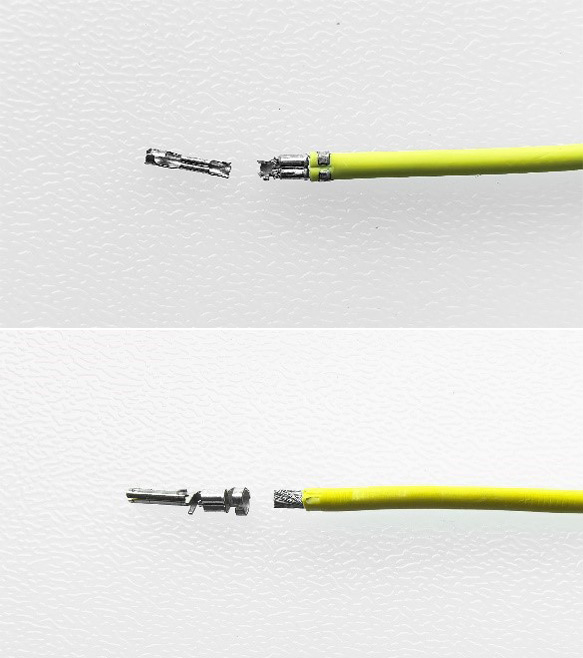
假设这两个端子,测出来的拉脱力值一模一样,都是85N,都符合标准要求。你觉得,它们都合格吗?
答案是:左边合格,右边不合格。
这就是今天要说的核心概念——失效模式。
失效模式,简单说就是:端子被拉到失效的那一刻,它是怎么断的。
根据行业通用判定,端子拉力测试通常会出现三种失效情形:
这是最理想的状态。断口就在压接筒内部或紧挨着压接筒的位置。
这意味着什么?意味着端子对导线的锁紧力,已经超过了导线材料本身的抗拉强度。压接的结合力比导线本身还“结实”,这才是真正让人放心的压接。
断在端子的过渡区域或插接区域,压接处完好无损。
这种情况力值通常也较高,只要断裂位置不在压接区,且力值符合规范,一般可判定为可接受。它说明端子材料被拉到了极限,但压接本身没出问题。
这是最需要警惕的信号,也是很多争议的源头。
导线从压接筒里被整个拔出来,线丝基本完好,端子内壁被捋得光亮。就算拉脱力数值暂时“达标”,这个压接也是不合格的。
为什么?因为它暴露了一个致命隐患:压接的机械锁紧力不够。 导线和端子之间没有形成真正的冷焊结合,只是“卡”在那里。这种端子一旦装到汽车、新能源设备上,面对持续的振动、温度冲击,用不了多久就会松脱、虚接、发热,甚至烧蚀。
所以,判定的黄金法则是:力值达标是前提,失效模式是判据。只有导线断裂在压接处,才算真正通过考验。
有经验的品控老师傅,拉完端子会拿起来看一眼断口,心里就有数了。
但要做到标准化、可追溯,不让经验判断因人而异,行业内通常有两种方式结合:
拉断后,把端子从夹具上取下来,看导线是断在压接筒里,还是被整个扯出来了。如果发现连续出现滑脱,立刻排查压接模具和参数。
光看断口还不够,因为有些滑脱是“先断后滑”,或者“边拉边滑”,肉眼不好判断。这时候,拉力机的测试曲线就派上大用场了。
正常的导线断裂,曲线是这样的:力值平滑上升到峰值,然后瞬间跌落。
而滑脱的曲线,往往会有异常特征:力值上升过程中出现明显波动、锯齿状抖动,或者到达峰值后不是断崖式下跌,而是缓慢下降——这就是导线在被一点一点从端子里拉出来。
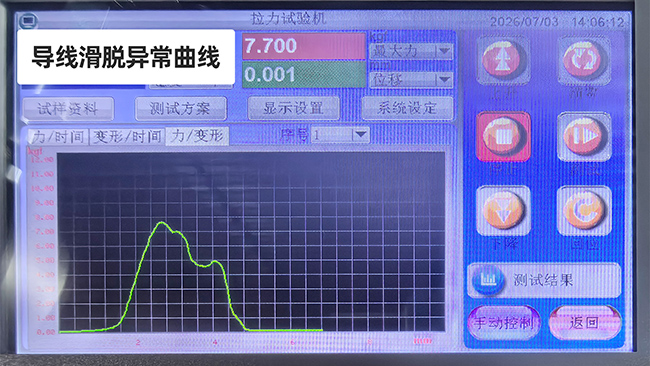
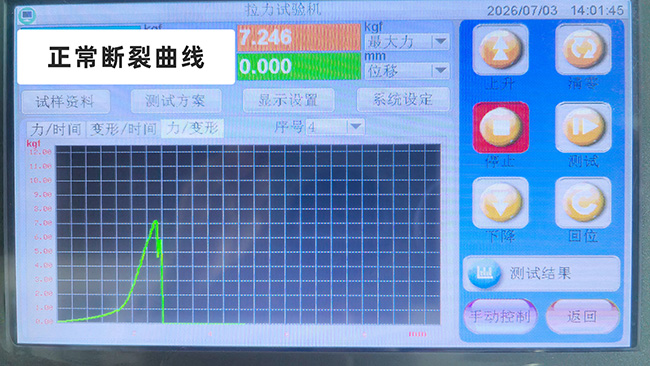
所以,现在行业里规范的做法是:断口实物 + 测试曲线,双重确认。
很多同行会问:失效模式不对,是不是压接机没调好?
这当然是最常见的原因。压接高度、宽度设置不当,模具磨损,都可能导致锁紧力不足。
但还有一个容易被忽视的变量——拉力测试设备本身,尤其是夹具。
如果夹具夹持不稳、咬齿打滑,或者夹持位置偏移导致端子受力歪斜,测出来的失效模式可能完全失真。本来应该是导线断裂的,因为夹具伤了线,断在夹持点;或者因为受力方向不对,把原本合格的压接硬生生拔滑脱了。
所以,要想让失效模式的判定真实可靠,测试端的工具也必须专业。
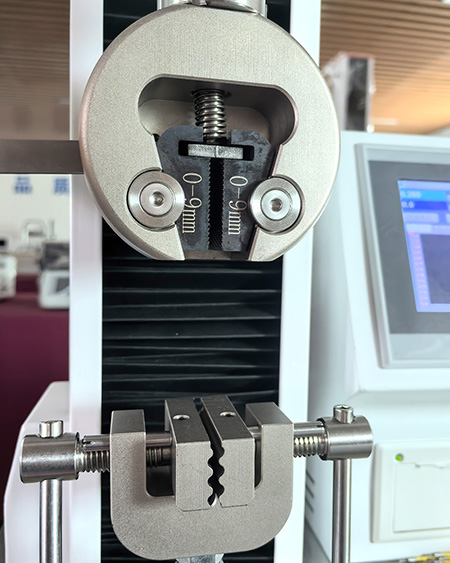
我们威哲精密仪器针对细线径、短端子专门设计的夹具,钳口经过特殊处理,既能确保夹持牢固不滑脱,又不会损伤导线本体,保证拉断位置真实反映压接质量,而不是被夹具干扰。
今天聊了这么多,核心就记住一句话:
端子拉力测试,力值达标是门槛,导线断裂在压接处才是通行证。
下次看拉力报告,别只盯数字,记得追问一句:失效模式是什么?曲线正常吗?断口实物拍了吗?
声明:
* 本网站内部分图片素材及文字内容源自网络和Ai参考,仅供学习交流参考,版权归原作者所有。如涉及侵权,请权利方及时联系我们处理,本网站不承担相应责任。
* 本公网站展示的所有文字、图片及活动信息,最终解释权及执行标准均归东莞威哲精密仪器有限公司所有,请以公司官方最新发布为准。


业务咨询
售后热线


手机扫一扫

