【免责提示】本文全部内容为理论科普估算,仅用于工艺调试的初始参考起点,不能直接作为量产工艺标准;压接参数最终必须遵循端子供应商规格书,并且通过剖面分析、拉拔力、接触电阻测试验证合格后方可投入生产;不同标准对压缩率 / 填充率名词定义存在差异,使用时注意区分。
很多线束厂的压接参数,是这么来的:老师傅装上新模具,压一个样品,切开看看,不行就调一调,再压再切,直到截面“看着差不多”。然后把这个参数记下来,以后就照这个来。
有效吗?有效。效率高吗?不高。而且一旦换了端子、换了导线规格,整个试凑过程要重新来一遍。
其实,压接高度和宽度是有理论计算方法的。端子供应商给的标准范围,不是拍脑袋定的,而是基于材料变形规律算出来的。你掌握了这套计算方法,试模就有了起点,不用从零开始盲目试。
今天这篇,就把理论压接高度和压接宽度的计算方法讲清楚。
在开始计算之前,先把几个关键参数的定义固定下来。
导线截面积:所有铜丝横截面积的总和。0.5mm²的导线,铜丝总截面积就是0.5mm²。这是计算的起点。
端子压接筒展开宽度:端子压接筒在压接之前,展开成平板之后的宽度。这个数据由端子设计决定,可以从端子图纸上查到,或者实测得到。
端子材料厚度:压接筒壁的金属厚度,也可以从端子图纸查到。
压接高度:压接完成后,压接区域在垂直方向上的残余厚度。这是我们最终要计算的参数之一。
压接宽度:压接完成后,压接区域在水平方向上的延展尺寸。这是另一个最终要计算的参数。
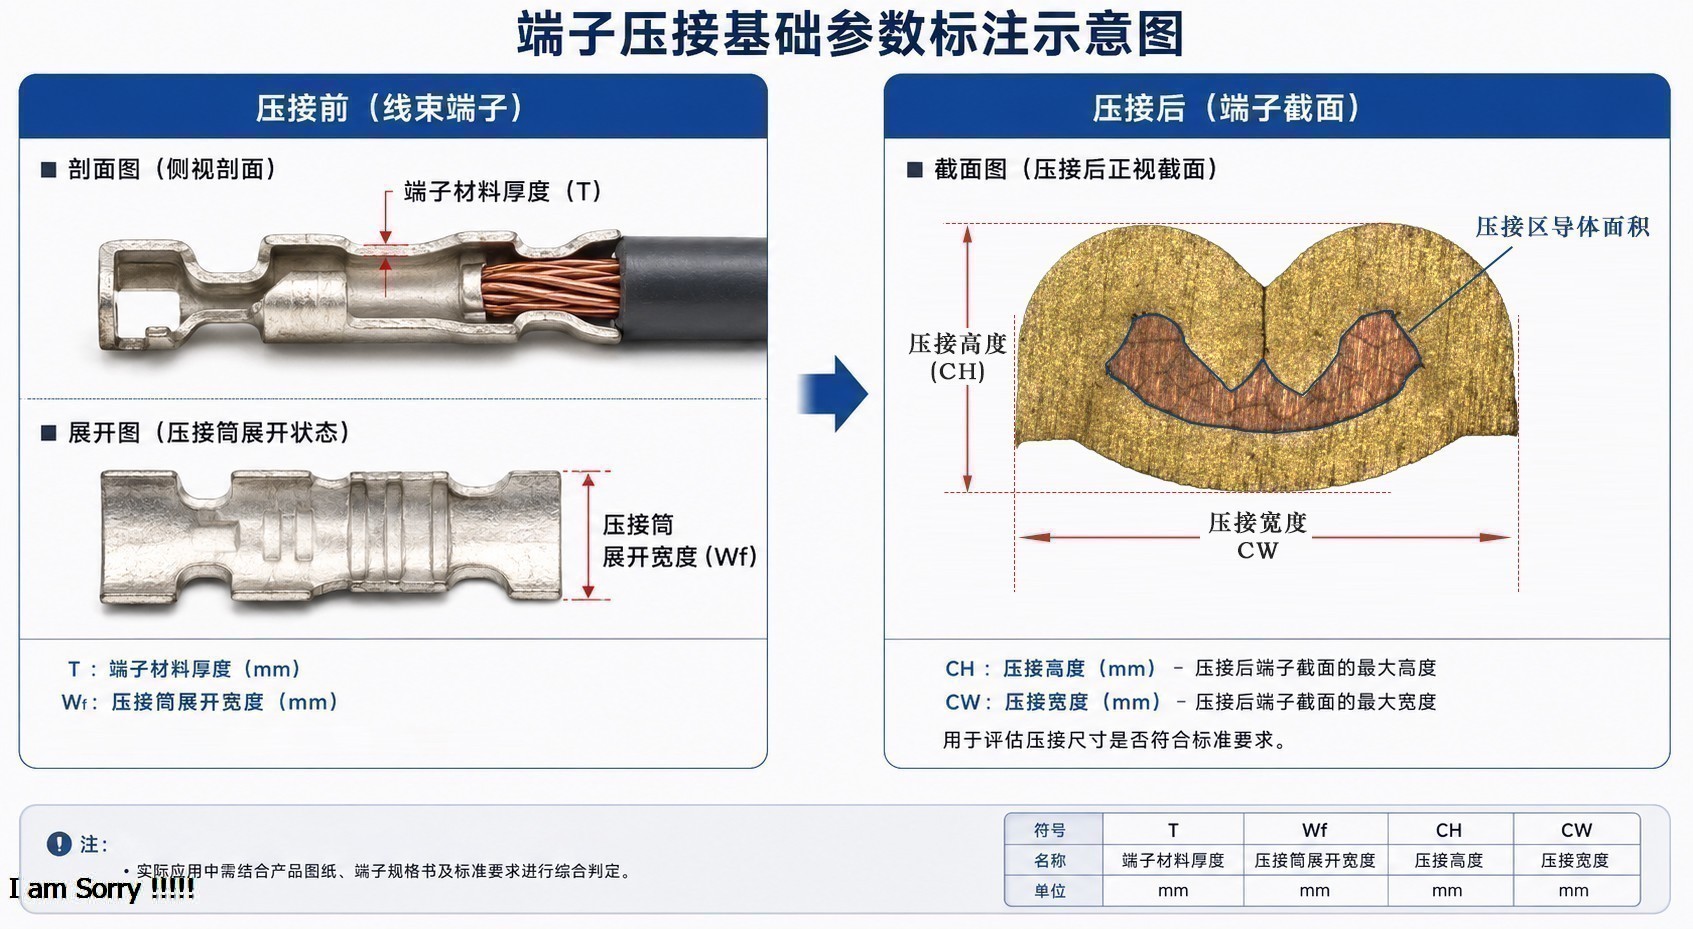
压接高度的计算,基于一个核心假设:压接过程中,铜丝和端子材料总体积不变。 压接只是消除导体丝间空隙,将松散的导线变为致密状态,金属不会被压缩或消除。
基于这个假设,压接高度可以这样推导:
第一步:计算压接后导线铜丝的理论厚度。
压接前,导线铜丝的总截面积为S。压接后,这些铜丝被压成一个近似矩形的截面,宽度等于压接筒内部宽度,厚度就是铜丝被压紧后的高度。
如果压缩率设定为 15%(行业推荐中位值),对应导体填充率为 85%。准确来讲,铜丝金属本身截面积不变,压接只是消除铜丝之间的空隙;下文为工程简化,使用该压缩率推算铜丝致密状态。(⚠️注意:压缩率≠填充率,不同标准(VW60330 / USCAR‑21)定义存在差异,不要直接混用参数。)
铜丝压紧后的理论高度 = 导线截面积 ÷ 压接后铜丝在垂直方向上的有效宽度。(注:此处有效宽度为压接筒内部容纳导体的有效内腔宽度,取自端子图纸或实测。)
第二步:加上端子材料的厚度。
压接高度 = 铜丝压紧后的高度 + 2 × 端子材料厚度。
这是因为压接高度测量的是压接区域最外侧之间的距离,从上到下要穿过两层端子壁和中间的铜丝层。
(⚠️该简化公式仅适合理想 O 型圆筒压接;B (M) 型压接因两翼重叠,局部端子壁层数变化,该公式仅能做极粗略参考,不可作为精确计算,B 型优先参考端子厂商提供的 CCH 规格。)
第三步:根据端子结构做修正。
如果是 B (M) 型压接,中间存在分隔线,压接高度计算必须考虑两翼重叠带来的壁厚变化。该简化公式仅可做非常粗略的参考,B 型不建议依靠本公式做初始估算,优先使用端子厂商规格的参考区间。
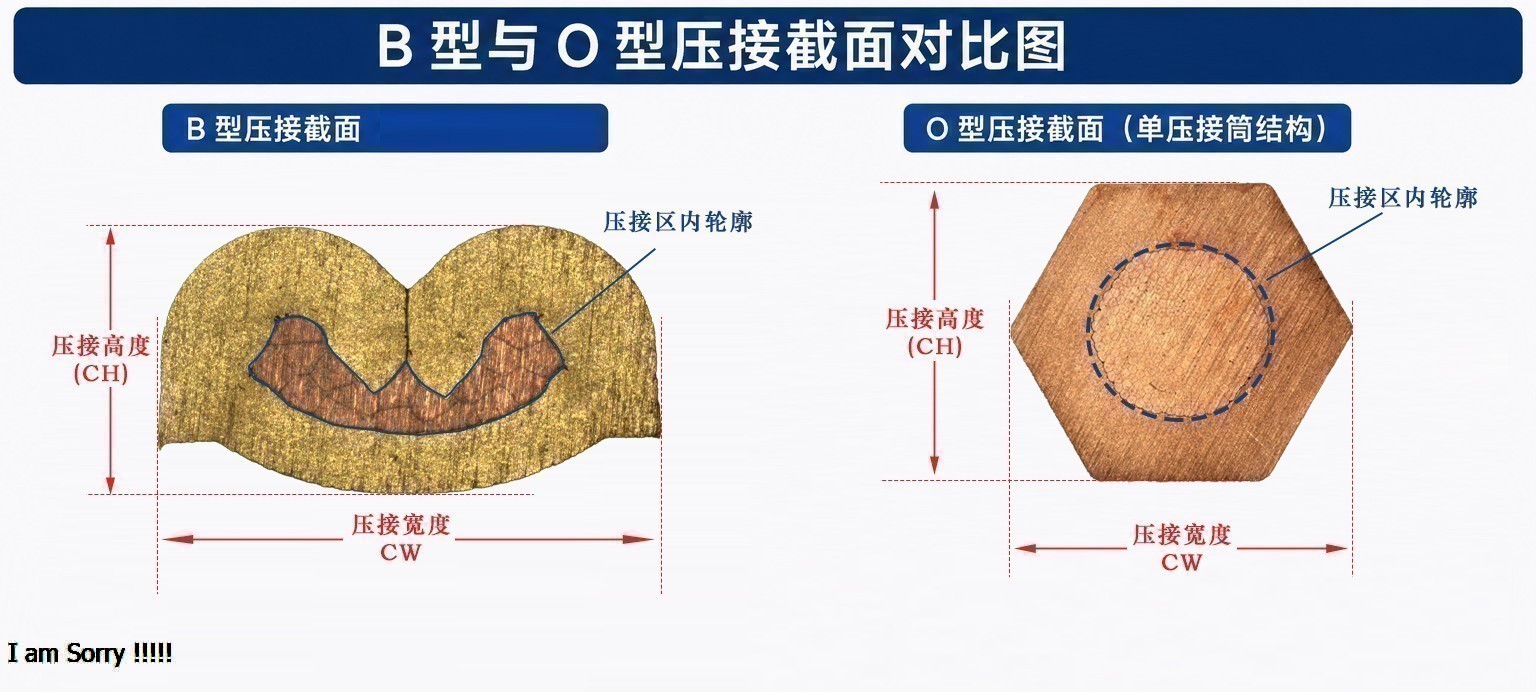
压接宽度和压接高度是一对联动的参数。压缩率确定之后,宽度可以通过材料体积守恒推导出来。
压接完成后,压接区域近似为一个矩形截面。这个矩形的高度就是压接高度,宽度就是压接宽度。压接完成后压接区的总截面积,包含变形后的端子金属面积、铜丝金属面积,以及截面内残留空隙。
基于体积守恒:
压接前铜丝截面积 + 端子压接筒金属截面积 ≈ 压接后铜丝金属面积 + 压接后端子金属面积;
压接后总截面外形面积 = 金属总面积 + 空隙面积;
工程实践中,通常采用更直接的方法:先确定目标压缩率,然后通过经验公式或端子供应商提供的对照表,查得对应的压接宽度。
但如果你没有对照表,可以用这个估算公式:压接宽度≈端子压接筒展开宽度 ÷ 变形系数
其中,变形系数为文档自定义经验估算系数,无行业标准定义;B 型经验取值 1.8‑2.5,O 型 2.5‑3.5;仅用于做粗略定性预判,不能替代端子规格书、模具实际调试。工程优先采用供应商对照表,而不是依靠本公式做精确计算。
B型压接:
B 型(M 型)压接特点是端子两翼向内弯折对撞,在截面中心形成分隔线;铜丝被分隔为左右两束,铜丝总金属截面积保持不变;分隔线位置两层端子壁相互贴合。
B型压接的计算要点:中间分隔线处的端子壁是双层的,所以压接高度的计算需要区分“中央区域”和“两侧区域”。测量时通常测两侧铜丝最厚的位置。
O型压接:
O 型管状压接,理想模型下端子壁完整包裹铜丝,理论简化公式:压接高度 = 压接后铜丝等效直径 + 2× 端子壁厚;实际模具压接后截面多为多边形,常呈椭圆,压接宽度一般略大于压接高度。
算出来的理论值,和最终调试出来的实际参数,通常会有5%-10%的差异(该5%‑10% 偏差为物料、模具状态良好下的经验区间;若模具磨损、端子批次波动,偏差会进一步放大)。原因包括:
端子材料的回弹效应。压接结束后,材料会轻微回弹,实际高度略大于理论值。
铜丝束的排列不均匀。理论计算假设铜丝均匀分布,实际压接中铜丝会产生一定的随机排列。
模具的制造公差和磨损状态。
端子表面镀层的摩擦特性变化。
所以,理论计算的价值不在于替代试模,而在于给你一个可靠的起始点。从理论值附近开始调模具,通常两三次就能找到合格窗口。而完全靠盲试,可能切十几个截面都找不到方向。
按照行业通用规范,压接高度、宽度公差由端子型号、线规、应用等级决定;高压、安全类线束严苛场景公差可达 ±0.03mm;普通低压线束常见公差约为±0.05mm。严禁直接套用统一公差,必须严格遵循端子供应商规格书。
如果实测值与端子供应商规格书偏差超出允许范围,或者与本文理论估算值偏差超过 10%,需要立即排查:模具是否装错、端子批次是否有差异、导线规格是否变化。
⚠️重要提醒:文中全部计算仅作为试模初始参考,量产务必遵循端子规格书,并通过剖面、拉拔力、接触电阻验证。
压接高度和宽度的理论计算,核心逻辑就一条:材料体积守恒。 铜丝和端子材料不会被压没,只会从一种形状变成另一种形状。
掌握了这个底层逻辑,你就有了一个比“老师傅手感”更可靠的调试起点。理论值算出来,试模有方向,调试有依据,参数有出处。
声明:
* 本网站内部分图片素材及文字内容源自网络和Ai参考,仅供学习交流参考,版权归原作者所有。如涉及侵权,请权利方及时联系我们处理,本网站不承担相应责任。
* 本公网站展示的所有文字、图片及活动信息,最终解释权及执行标准均归东莞威哲精密仪器有限公司所有,请以公司官方最新发布为准。


业务咨询
售后热线


手机扫一扫

